Artykuł sponsorowany
Jak producent pilnuje spójności logo od projektu po gotowe pudełko
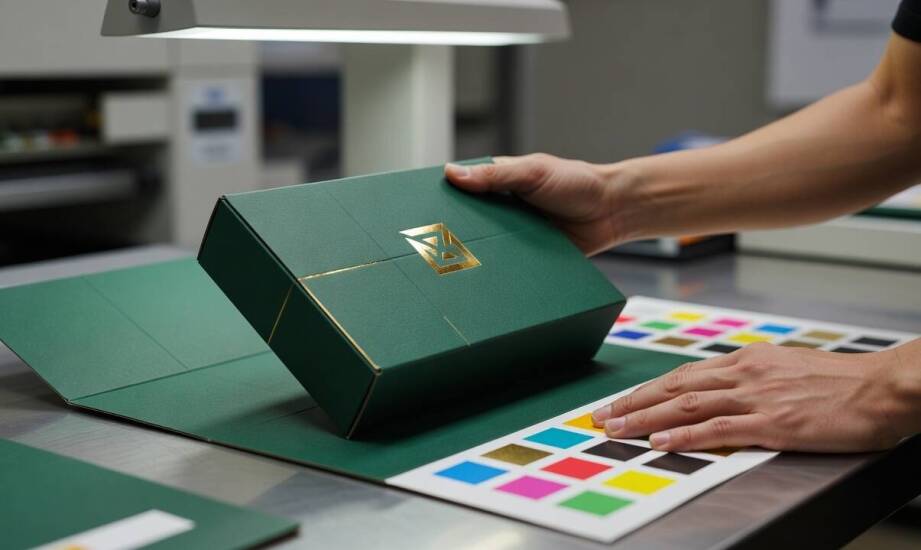
Projekt znaku firmowego na ekranie monitora wygląda zazwyczaj precyzyjnie i czytelnie. Sytuacja zmienia się po przeniesieniu grafiki wektorowej na fizyczne podłoże. Gotowe opakowanie często ujawnia błędy w nasyceniu barw, ostrości krawędzi oraz widoczności najdrobniejszych detali. Model RGB, używany przez wyświetlacze, generuje kolory za pomocą światła, co znacząco różni się od fizycznej przestrzeni CMYK. Różnice technologiczne sprawiają, że identyfikacja wizualna marki wymaga rygorystycznego zarządzania barwą na każdym etapie produkcji. Osiągnięcie pełnej powtarzalności nakładu zależy od parametrów pliku wejściowego, struktury wybranej tektury oraz precyzji procesów wykończeniowych.
Przeczytaj również: Mobilne wyważanie wirników — kiedy korekta na miejscu ogranicza przestoje
Przygotowanie pliku i walidacja kolorystyczna w druku opakowań
Poprawna reprodukcja grafiki zaczyna się od cyfrowego zaplecza projektowego. Plik produkcyjny powinien zostać wyeksportowany w standardzie PDF/X-1a, który spłaszcza przezroczystości i osadza wszystkie niezbędne fonty tekstowe. Drukarnie wymagają pracy w przestrzeni barwnej CMYK oraz zastosowania odpowiednich profili ICC, takich jak FOGRA39 dla papierów powlekanych lub FOGRA51 dla podłoży zawierających wybielacze optyczne. Osadzenie właściwego profilu kolorystycznego zapobiega niekontrolowanym przesunięciom odcieni podczas konwersji rastrowej. W projektach wymagających szczególnej precyzji wykorzystuje się dodatkowo barwy spotowe z palety Pantone. Ich użycie eliminuje konieczność mieszania składowych, zapewniając jednolite i stuprocentowe krycie kluczowych elementów znaku.
Przeczytaj również: Jakie są wyzwania związane z projektowaniem narzędzi w narzędziowni?
Obowiązkowym krokiem przed uruchomieniem maszyn pozostaje wygenerowanie certyfikowanego proofa kolorystycznego. Stanowi on fizyczny wzorzec barw, wydrukowany na specjalistycznym ploterze wielkoformatowym. Proof weryfikuje się za pomocą spektrofotometru, określając dopuszczalny błąd odwzorowania, wyrażany matematycznym wskaźnikiem Delta E. Utrzymanie tego parametru poniżej granicy dostrzegalności ludzkiego oka pozwala zachować pełną zgodność firmowych barw. Brak cyfrowego wzorca znacząco podnosi ryzyko niezgodności ostatecznego produktu z oczekiwaniami projektanta. W procesie walidacji parametrów ważną rolę odgrywa wdrożona kalibracja technologiczna. Edytor Studio Drukarnia systematycznie weryfikuje swoje urządzenia pomiarowe zgodnie z rygorystycznymi normami, co stabilizuje efekty wizualne również przy wznawianiu wieloletnich nakładów.
Przeczytaj również: Jakie czynniki wpływają na stabilność dostaw gazu płynnego?
Wpływ surowców i technologii na stabilność nadruku
Surowiec użyty do produkcji bezpośrednio determinuje ostateczną ostrość krawędzi firmowego sygnetu. Tektura lita charakteryzuje się gładką, równomierną powierzchnią, która idealnie współpracuje z gęstymi farbami graficznymi. Falista struktura materiału wykazuje zróżnicowaną chłonność oraz elastyczność, co wymusza korektę siły docisku cylindrów. Jasny, bielony karton odbija znacznie więcej światła, potęgując kontrast i nasycenie drobnych detali. Szare lub brązowe podłoża kraftowe absorbują pigment w znacznie większym stopniu, nadając grafice nieco zgaszony charakter. Właściwy kierunek ułożenia włókien celulozowych zapobiega deformacji arkusza i ułatwia prawidłowe pasowanie kolejnych zespołów farbowych podczas szybkiego przepuszczania materiału przez maszynę.
Technologia aplikacji obrazu również modyfikuje odbiór całej kompozycji wizualnej. Klasyczny druk offsetowy zapewnia wysoką rozdzielczość linii oraz gładkie przejścia tonalne między obiektami. Przyrost punktu rastrowego, czyli rozlewanie się cieczy na włóknach, potrafi jednak pogrubić cienkie wektory i zniekształcić szeryfy w literach. Sprawdzony producent pudełek kartonowych z logo dostosowuje gęstość farb do chłonności wybranego materiału, eliminując utratę pierwotnych detali. Nasycenie kolorów ulega dodatkowym zmianom pod wpływem procesów uszlachetniających powierzchnię. Pokrycie arkusza lakierem UV lub folią zabezpiecza go przed ścieraniem i nadaje wyrazisty połysk, ale potrafi zauważalnie przyciemnić bazowy odcień. Zaprojektowanie optymalnej kolejności nanoszenia tych warstw chroni typografię przed zalaniem.
Kontrola wykroju i operacji introligatorskich
Weryfikacja parametrów naświetlania i pasowania kolorów zamyka jedynie wstępny etap pracy nad produktem. Ostateczny kształt znaku formuje się dopiero po złożeniu trójwymiarowej bryły obiektu. Nawet perfekcyjnie wydrukowany nakład traci swoje walory estetyczne, jeśli po nałożeniu kleju logo nie centruje się na głównej płaszczyźnie bocznej lub zahacza o krawędzie zagięć. Wykrojnik tnący precyzyjnie definiuje geometrię całego arkusza, wyznaczając linie cięcia, klapki mocujące oraz wyżłobienia kanałów zgięć. Minimalne odchylenia na etapie osadzania narzędzia w maszynie sztancującej prowadzą do niesymetrycznych marginesów.
Bigowanie odgrywa decydującą rolę w zachowaniu spójności wizualnej całej warstwy zewnętrznej. Odpowiednio wyprofilowane zagięcia zapobiegają mikropęknięciom celulozy, które mogłyby nieodwracalnie naruszyć gładką strukturę nałożonego lakieru i farby. Zbyt silny nacisk mechaniczny sprawia, że sztywny karton łamie się w niekontrolowany sposób wzdłuż naturalnego splotu włókien. Po nałożeniu mocnego spoiwa i zamknięciu ścianek bocznych, wszystkie krawędzie muszą przylegać do siebie pod zaplanowanym kątem. Pełna spójność komunikacji wizualnej marki wynika z bezbłędnej integracji cyfrowego pliku, dobrze skalibrowanej maszyny farbowej oraz w pełni kontrolowanego procesu introligatorskiego.
Kategorie artykułów
Polecane artykuły

Najnowsze trendy w projektowaniu dachów z użyciem koloru forest green.

Jak przebiega proces rezerwacji wycieczki w Euro Tim w Bydgoszczy?

Kiedy Acrifix 1R 0192 sprawdza się przy płytach po CNC, a kiedy zawodzi
